Puntos clave
Respuesta rápida: El proceso de enhebrar el film en una envolvedora continua sigue una secuencia fija —preparar, cargar el rollo, seguir el recorrido del film, ajustar la tensión y, por último, probar— y, una vez que se aprende la rutina, solo toma unos minutos.
- Operación más frecuente — Cada cambio de rollo implica volver a enhebrar; esta técnica da sus frutos todos los días
- La preparación evita las reiniciaciones — película adecuada, rodillos limpios, herramientas adecuadas
- Sigue al pie de la letra el recorrido de la película — desenrolla pasando por los brazos de la bailarina y los rodillos en orden
- La tensión se ajusta al final — Verifica la tensión antes de juzgar cualquier otra cosa
- Prueba de funcionamiento antes de la producción — La prueba de la bolsa vacía permite detectar problemas de seguimiento a tiempo
Introducción
Pasar la película por un envasadora continua Es la operación que tu equipo realizará con mayor frecuencia: una vez por cada cambio de rollo de película, y a veces varias veces por turno. Si se realiza correctamente, toma menos de 3 minutos y da como resultado un empaque liso y sin arrugas. Si se realiza incorrectamente, provoca problemas de alineación de la película, errores de registro y desperdicio de material, lo que puede requerir más de 30 minutos para solucionar el problema.
Esta guía detalla el procedimiento completo de alimentación de película, desde la carga del rollo hasta la verificación de que está lista para la producción, con las técnicas que nuestros ingenieros de servicio enseñan durante la puesta en marcha in situ.
Puntos clave
- Es importante tener en cuenta la orientación de la película antes de empezar — La capa termosellable debe quedar hacia adentro (hacia el producto), y la capa imprimible o recubierta hacia afuera; verifícalo comprobando qué lado se pega al tocarlo con una mordaza de sellado caliente
- La trayectoria de roscado está diseñada por una razón — Cada rodillo, brazo oscilante y guía en el recorrido de la película cumple una función de tensión o alineación; omitir o pasar por alto cualquier elemento causará problemas
- Centra la película en el mandril de desenrollado — La carga descentrada es la causa principal de la desviación del recorrido de la película durante la producción; utiliza las marcas de la escala en el mandril para verificarlo
- Mantén una tensión constante a lo largo de todo el recorrido — Si está demasiado floja, se forman arrugas; si está demasiado apretada, se estira la película, se desvía el registro y se produce un desgaste prematuro de los rodamientos de los rodillos
- Siempre realiza un ciclo de prueba antes de la producción — Entre 10 y 20 bolsas vacías a velocidad de operación verifican el seguimiento, el sellado y la alineación del corte antes de introducir el producto
1. Preparación previa al enhebrado
1.1 Selección e inspección de películas
Antes de cargar el rollo, verifica que la película sea la adecuada para tu aplicación:
| Parámetro | Cómo verificar | Consecuencias de elegir la película equivocada |
|---|---|---|
| Tipo de película | Etiqueta en rollo: BOPP, CPP, PE, laminado | Los ajustes incorrectos de temperatura provocan un sellado deficiente |
| Ancho de la película | Mide con una cinta métrica: debe coincidir con las especificaciones de la máquina | Si la película es demasiado grande, se arruga; si es demasiado pequeña, deja ver el producto |
| Espesor de la película | Micrómetro: por lo general, de 20 a 60 micrones | Demasiado grueso = daño a la mordaza de sellado; demasiado delgado = quemadura |
| Tamaño del núcleo | 76 mm (3″) estándar; verifica que el mandril encaje | Un ajuste holgado provoca problemas de oscilación y alineación |
| Diámetro del rollo | Debe estar dentro del límite máximo de la máquina (por lo general, 350 mm) | El rollo de gran tamaño no cabe ni encaja en el marco de la máquina de contactos |
| Capa termosellable | Toca (¡solo un momento!) la esquina del plástico con la mordaza de sellado caliente | Lado incorrecto = sin sello o con el sello en el exterior del paquete |
1.2 Inspección de la calidad de la película
Antes de cargar, revisa el rollo para verificar que:
- Daños en los bordes: Las abolladuras o desgarros en el borde del rollo provocan inestabilidad en el seguimiento. Cualquier daño con una profundidad superior a 3 mm requiere recortar o reemplazar el rollo.
- Telescopaje: Si las capas se han desplazado lateralmente (el rollo tiene forma cónica), la película no se desenrollará de manera uniforme. Deseche el rollo.
- Daños causados por la humedad: Las capas onduladas o pegadas indican que han estado expuestas a la humedad. Las propiedades de la película se ven alteradas de manera permanente.
- Integridad del núcleo: Los núcleos agrietados o deformados no se ajustarán correctamente al mandril.
2. Carga de la película y enhebrado inicial
La ruta de enroscado que se describe aquí corresponde a envolvedoras horizontales como la Máquina envolvedora por flujo JC250.
2.1 Carga del rollo de película
Paso 1: Coloca el rollo
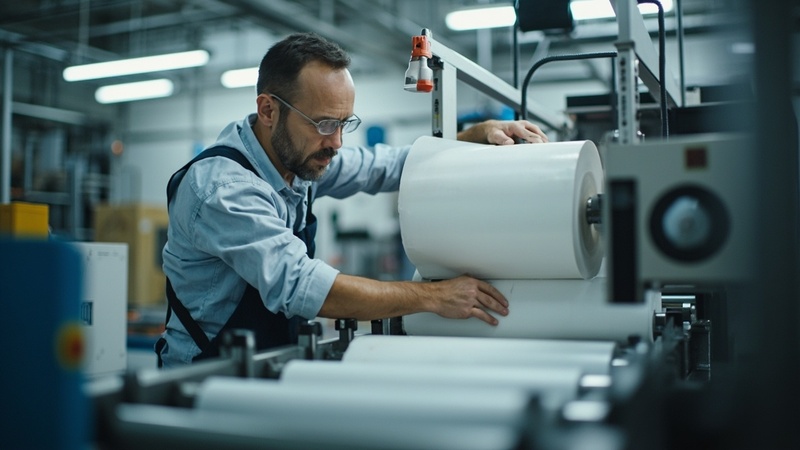
Coloca el rollo de película en el mandril de desenrollado con el lado termosellable orientado en la dirección correcta. En la mayoría de las envolvedoras continuas, el film se desenrolla desde la parte superior del rollo con el lado sellado hacia adentro (hacia el hombro de formación). Si no estás seguro, marca una pequeña flecha en el rollo durante la primera configuración y tómale una foto para tenerla como referencia.
Paso 2: Centra el rollo
Usa las marcas de la escala en el mandril de desenrollado para centrar el rollo con precisión. Una carga descentrada hace que la película se desplace hacia un lado durante el desenrollado, lo que se acumula a lo largo de todo el rollo. Para una película de 400 mm de ancho en un mandril de 800 mm, los bordes del rollo deben estar exactamente a 200 mm de cada extremo.
Paso 3: Bloquea el mandril
Aprieta el mecanismo de bloqueo del mandril (mandril neumático o abrazadera mecánica) hasta que el rollo no pueda girar independientemente del eje del mandril. Un rollo suelto se deslizará durante el desenrollado, lo que provocará cambios bruscos de tensión y errores de registro.
2.2 Siguiendo la huella del cine
Cada envolvedora continua tiene una trayectoria específica del film definida por el fabricante de la máquina. Por lo general, la trayectoria sigue esta secuencia:
Desenrollado → Brazo de baile → Rodillos guía → Hombro de conformado → Caja de plegado → Ruedas de sellado de aletas → Zona de producto → Mordazas de sellado final → Corte
Puntos clave durante el enhebrado:
- Brazo de la bailarina: La película debe enrollarse alrededor del rodillo o rodillos del brazo del bailarín con el número correcto de vueltas (por lo general, de 2 a 3). Si la película no se enrosca correctamente en el brazo del bailarín, el sistema de control de tensión no podrá compensar los cambios en el diámetro de desenrollado.
- Rodillos guía: La película debe pasar por encima —y no por debajo— de los rodillos guía. Verifica con la mano que cada rodillo gire libremente antes de enhebrar.
- Hombro de conformado: Esta es la etapa más crítica. La película debe ingresar al hombro de conformado centrada y sin arrugas. El hombro de conformado dobla la película plana para darle forma de tubo; cualquier desalineación en este punto se propaga a todo el empaque.
- Ruedas con sellado de aleta: Los dos bordes de la película se unen entre las ruedas de sellado de aletas. Verifica que ambos bordes estén alineados antes de acoplar las ruedas.
3. Ajuste y verificación de la tensión
3.1 Configuración de la tensión inicial
Después de enhebrar, ajusta la tensión de desenrollado al valor inicial recomendado por el fabricante (por lo general, entre 1,5 y 2,0 kg para una película de BOPP de 30 micras y 400 mm de ancho). Una tensión correcta produce:
- Una banda de película bien tensada, sin hundimientos visibles entre los rodillos
- No se escuchan ruidos de aleteo ni de golpes durante el funcionamiento a baja velocidad
- Ancho uniforme de la película: no se observa estrechamiento en el hombro de conformado
3.2 Prueba de verificación de tensión
La prueba de presión con el dedo:
En cualquier punto entre el último rodillo guía y el hombro de conformado, presiona suavemente la banda de película con un dedo. La película debe flexionarse entre 10 y 15 mm con una presión moderada. Si se flexiona más de 20 mm, la tensión es demasiado baja. Si se siente rígida y apenas se flexiona, la tensión es demasiado alta.
La prueba de velocidad:
Haga funcionar la máquina a velocidades crecientes (20 → 50 → 80 → 100 ppm). Observe la película en la entrada del hombro de formación. Si la película comienza a estrecharse (se nota a simple vista) a velocidades más altas, aumente ligeramente la tensión de desenrollado. Si aparecen arrugas en el hombro de formación, reduzca la tensión.
4. Prueba de funcionamiento y ajuste fino
4.1 Prueba de bolsa vacía
Haga pasar entre 10 y 20 bolsas vacías a la velocidad de trabajo antes de introducir el producto. Revise cada bolsa para verificar que:
- Sello de aleta: Centrado en la parte inferior, ancho uniforme (por lo general, de 5 a 8 mm), sin arrugas ni huecos
- Sellos de los extremos: Ancho uniforme, centrado en la línea de corte, sin zonas de quemado ni de sellado en frío
- Inscripción: Si se utiliza película impresa, la marca de referencia debe colocarse siempre en la misma posición con respecto al corte (con una tolerancia de ±0,5 mm)
- Límite: Corte limpio, sin hilos ni desgarros, con el sello final ubicado en el centro de la zona de corte
4.2 Prueba de producción
Una vez que las bolsas vacías hayan pasado la inspección, introduzca el producto y produzca entre 20 y 30 paquetes. Verifique lo siguiente:
- Colocación del producto dentro del empaque (centrado, sin producto en el área de sellado)
- Apariencia del empaque (sin arrugas en la superficie del empaque, apariencia uniforme)
- Integridad del sello (prueba de tracción manual: el sello de la aleta y los sellos de los extremos no deben separarse)
- El rendimiento coincide con la velocidad establecida (cuenta de paquetes en 1 minuto en estado estable)
4.3 Problemas comunes relacionados con las roscas y sus soluciones
| Problema | Causa probable | Solución |
|---|---|---|
| La película se desplaza hacia un lado | El rollo no está centrado en el mandril | Vuelve a centrar el rollo utilizando las marcas de la escala del mandril |
| Arrugas en la formación del hombro | La tensión es demasiado alta o el hombro de conformado está desalineado | Reduce la tensión; verifica que los pernos de los hombros estén bien apretados |
| La película se rompe al enhebrar | Borde afilado en el rodillo o la guía | Revisa todas las superficies de contacto; elimina las rebabas si es necesario |
| La junta de la aleta no está centrada | El film no avanza en línea recta a través de la caja de conformado | Ajuste la posición de la caja plegable; verifique la alineación de los rodillos guía |
| El registro se desvía después de más de 5 minutos | El brazo del bailarín no está enroscado correctamente | Verifica que el número de pasadas del brazo del bailarín sea el correcto |
| Falla en el empalme de la película | Superposición insuficiente o cinta incorrecta | Usa cinta adhesiva de doble cara para empalmes; con un solapamiento mínimo de 50 mm |
Preguntas frecuentes
P: ¿Cómo sé qué lado de la película es la capa termosellable?
La prueba más rápida: toca una mordaza de sellado caliente (aproximadamente 150 °C) contra una esquina del film durante 1 a 2 segundos. El lado que se pega o presenta deformación es la capa termosellable. Como alternativa, la mayoría de los fabricantes de película marcan el rollo con una flecha o una etiqueta que indica qué lado debe quedar hacia adentro. En caso de duda, consulta la hoja de datos técnicos del proveedor de la película.
P: ¿Con qué frecuencia debo limpiar los rodillos del recorrido de la película?
Limpia todos los rodillos del recorrido de la película cada vez que cambies el rollo de película. Los aditivos de la película, el polvo y los residuos atraídos por la electricidad estática se acumulan en las superficies de los rodillos y provocan desviaciones en el trazado. Usa alcohol isopropílico (99%) y un paño que no suelte pelusa. Nunca uses WD-40 ni aerosoles de silicona en los rodillos de la trayectoria de la película, ya que dejan residuos que se transfieren a la película y causan problemas de sellado.
P: ¿Cuál es la forma correcta de enhebrar el brazo de la máquina de coser?
Consulta el diagrama de enhebrado de tu máquina (debería estar impreso en una etiqueta cerca de la estación de desenrollado o incluido en el manual de operación). La mayoría de las máquinas utilizan una configuración de brazo oscilante de 2 o 3 pasadas. Un brazo oscilante de 2 pasadas (la película pasa por encima del rodillo 1 y por debajo del rodillo 2) proporciona un rango de tensión estándar. Un brazo oscilante de 3 pasadas ofrece un control más preciso de la tensión para películas delgadas (menos de 25 micrones) o aplicaciones de alta velocidad (más de 150 ppm).
Conclusión
El enhebrado de la película es una habilidad que mejora con la práctica, pero los fundamentos —centrar el rollo, seguir la trayectoria, ajustar la tensión correcta y realizar un ciclo de prueba— son los mismos en todas las máquinas y para todos los tipos de película. Capacita a todos los operadores en este procedimiento, documenta tu ruta estándar de enhebrado con fotos colocadas junto a la máquina y mantén limpios los rodillos de la ruta de la película. Estas medidas eliminan la mayor parte de los tiempos de inactividad relacionados con la película.
Guías relacionadas:
- Cómo operar una envolvedora de flujo: guía paso a paso
- Ajuste del ancho y la tensión del film
- Problemas comunes con los envoltorios de flujo y sus soluciones
¿Tienes problemas con el enhebrado que se repiten constantemente? → Envía a Path Pack los detalles de tu película y tu máquina para una revisión de la trayectoria de roscado.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic